Autore: Luciano Guida, Automation Engineer.
Data aggiornamento: settembre 2026.
Benvenuto su questo sito dedicato all’automazione industriale. Oggi parliamo di programmazione plc, e vogliamo farti conoscere alcuni degli errori più comuni che vengono commessi dai programmatori. Alcuni di questi errori sono tipici di chi sta imparando a programmare, altri invece possono capitare anche a programmatori più esperti.

1. Programmazione PLC: un compito che richiede pianificazione e attenzione.
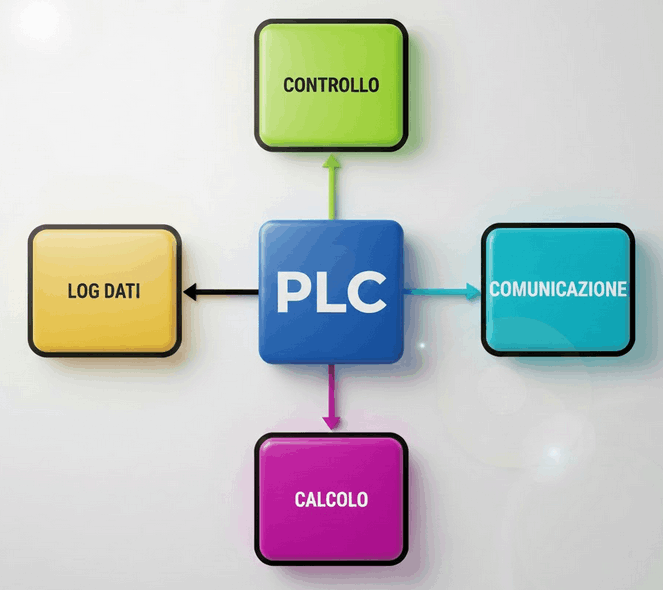
Programmare un plc significa programmare un apparecchio che può svolgere diverse funzioni, dal controllo di processo al calcolo, dalla gestione di movimento alla manipolazione di dati.
A seconda del tipo di programma che scriviamo ci sono metodologie che vengono adottate per velocizzare la stesura del codice.
Sebbene queste metodologie ci aiutino a scrivere programmi plc più performanti, esse non garantiscono che il programma sia esente da errori; in effetti gran parte del tempo dei programmatori viene passato proprio a rintracciare e sistemare gli errori.
Vediamo ora quali sono alcuni errori comuni commessi da chi crea software di questo tipo, in particolare sfruttando il linguaggio Ladder.
2. Errori comuni nella programmazione ladder plc.
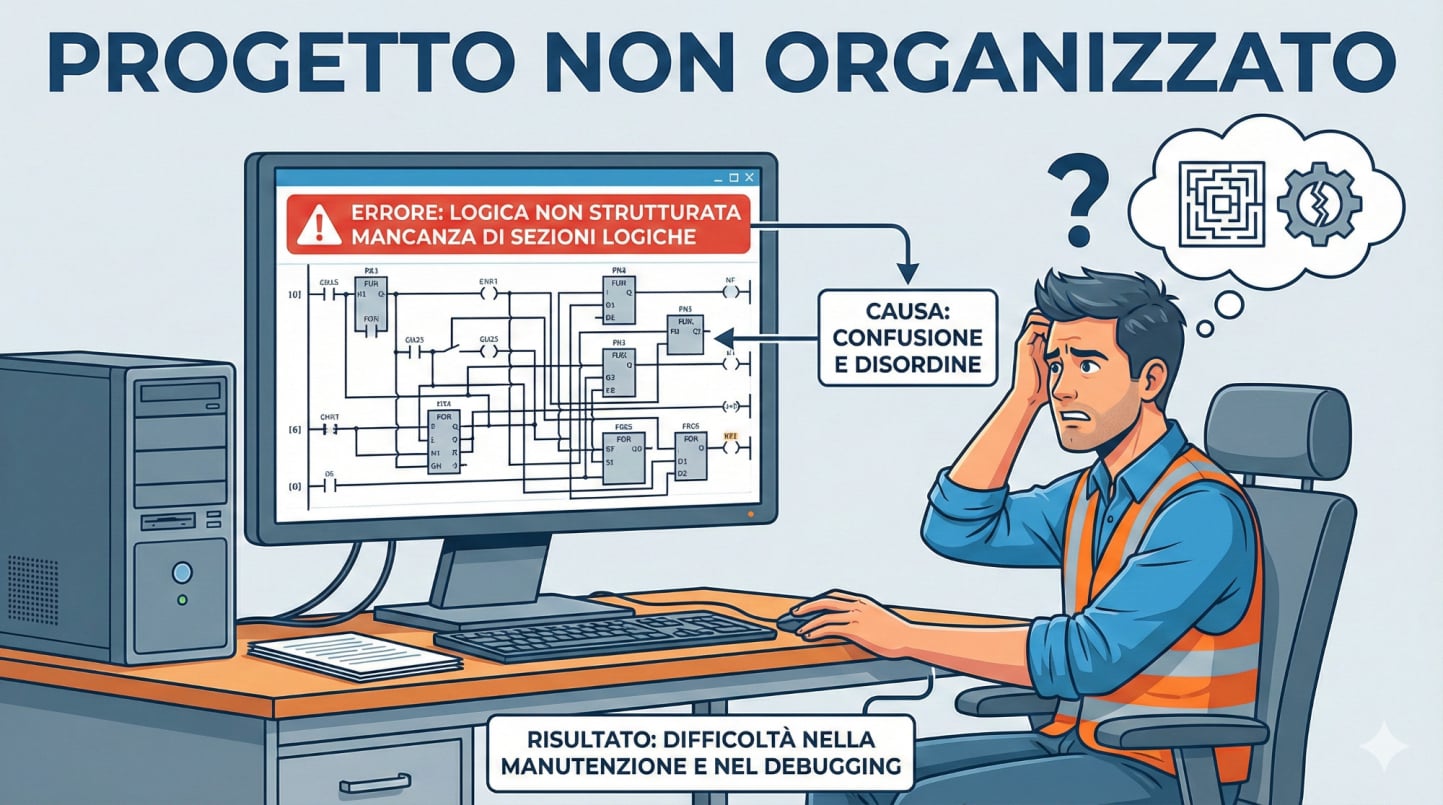
2.1. Programma non organizzato in maniera logica.
Non organizzare il programma in modo logico significa avere problemi durante la fase di test, e soprattutto più avanti nel tempo, quando ci si deve rimettere le mani.
Se il software è di dimensioni generose, è bene organizzarlo diverse sezioni, per esempio:
a) Scalatura segnali analogici.
b) Richiamo delle routines di servizio.
c) Gestione uscite.
d) Gestione allarmi.
e) Funzioni di processo.
f) Routines di diagnostica.
Suddividere il programma in blocchi logici rende la lettura del software più fluida, oltre che di lavorare concentrandosi solamente sulla parte che richiede un intervento.
2.2. Programma non commentato o commentato male.
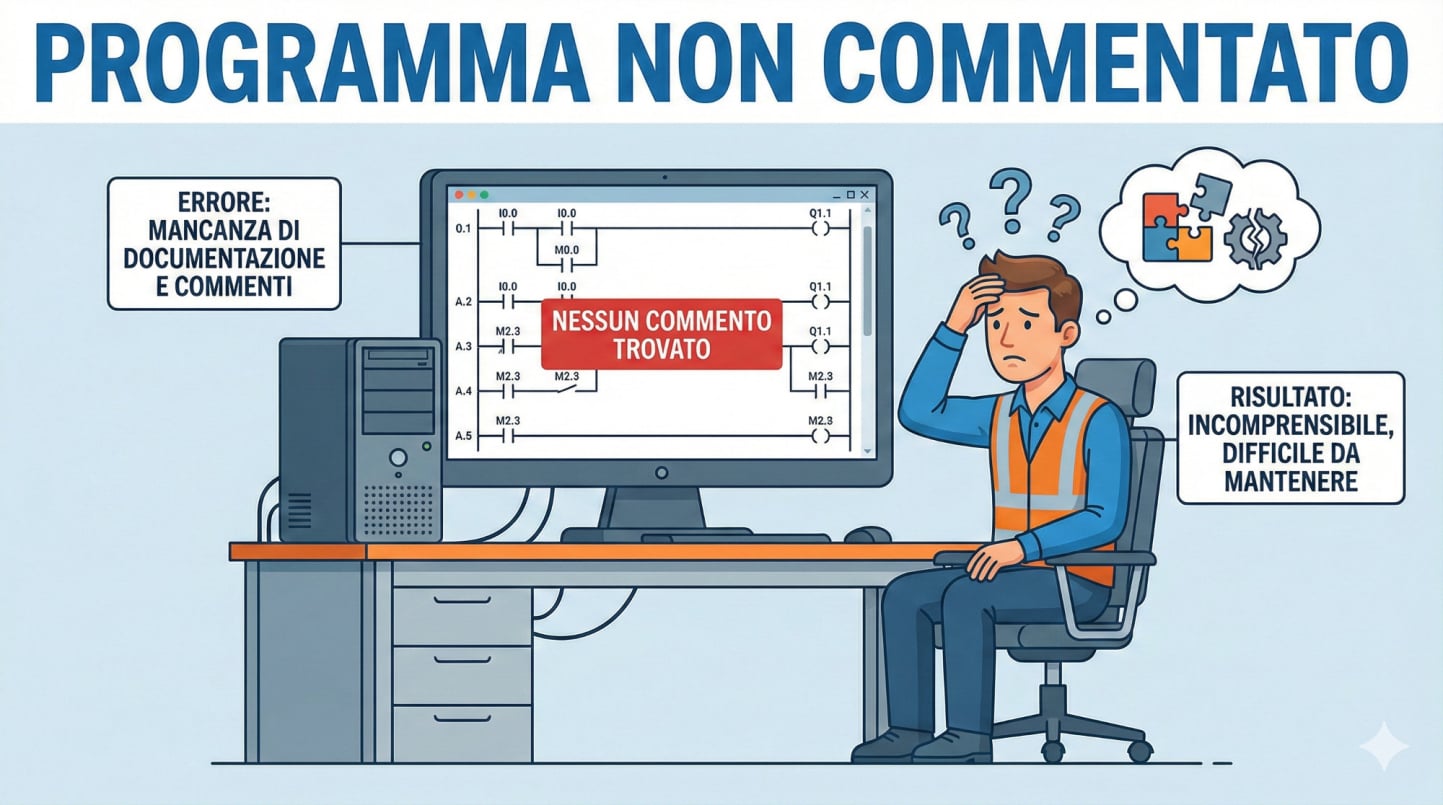
Così come l’organizzazione del programma, i commenti svolgono un ruolo fondamentale, per identificare velocemente cosa viene eseguito da ogni singola istruzione o dai diversi gruppi logici di istruzioni che formano le funzioni.
Anche per programmi piccoli, è sempre una buona pratica commentare almeno le righe, e sicuramente i simboli degli elementi delle istruzioni.
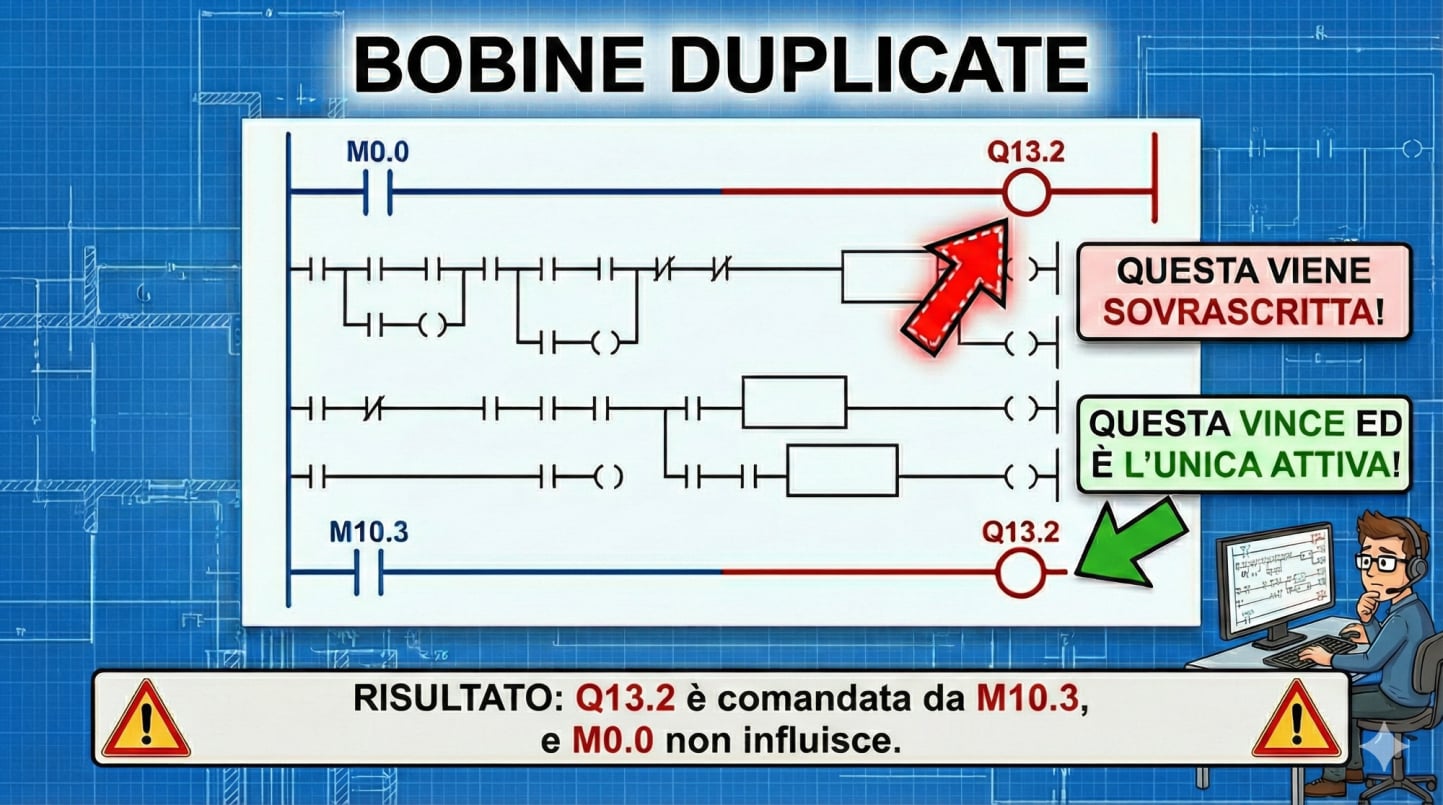
2.3. Errore delle bobine di uscita duplicate.
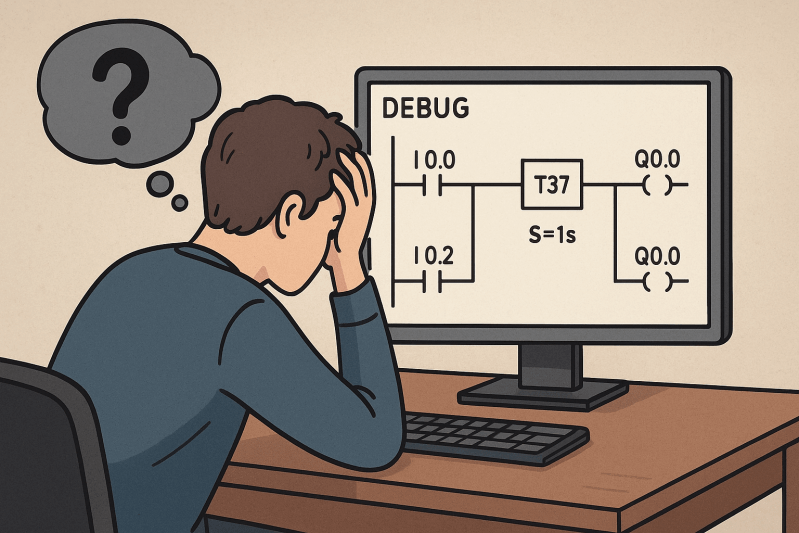
Questo è uno degli errori più comuni tra i principianti: utilizzare bobine in diversi punti del programma per comandare la stessa uscita. Per come funziona il programma, l’uscita sarà controllata sempre dall’ultima istruzione con la bobina che agisce sull’uscita stessa; per comandare la stessa uscita con diverse condizioni si può invece implementare uno dei seguenti metodi:
a) Utilizzare bobine set e reset (latch e unlatch).
b) Utilizzare una sola bobina, e mettere tutte le condizioni di comando in serie e parallelo sullo stesso ramo.
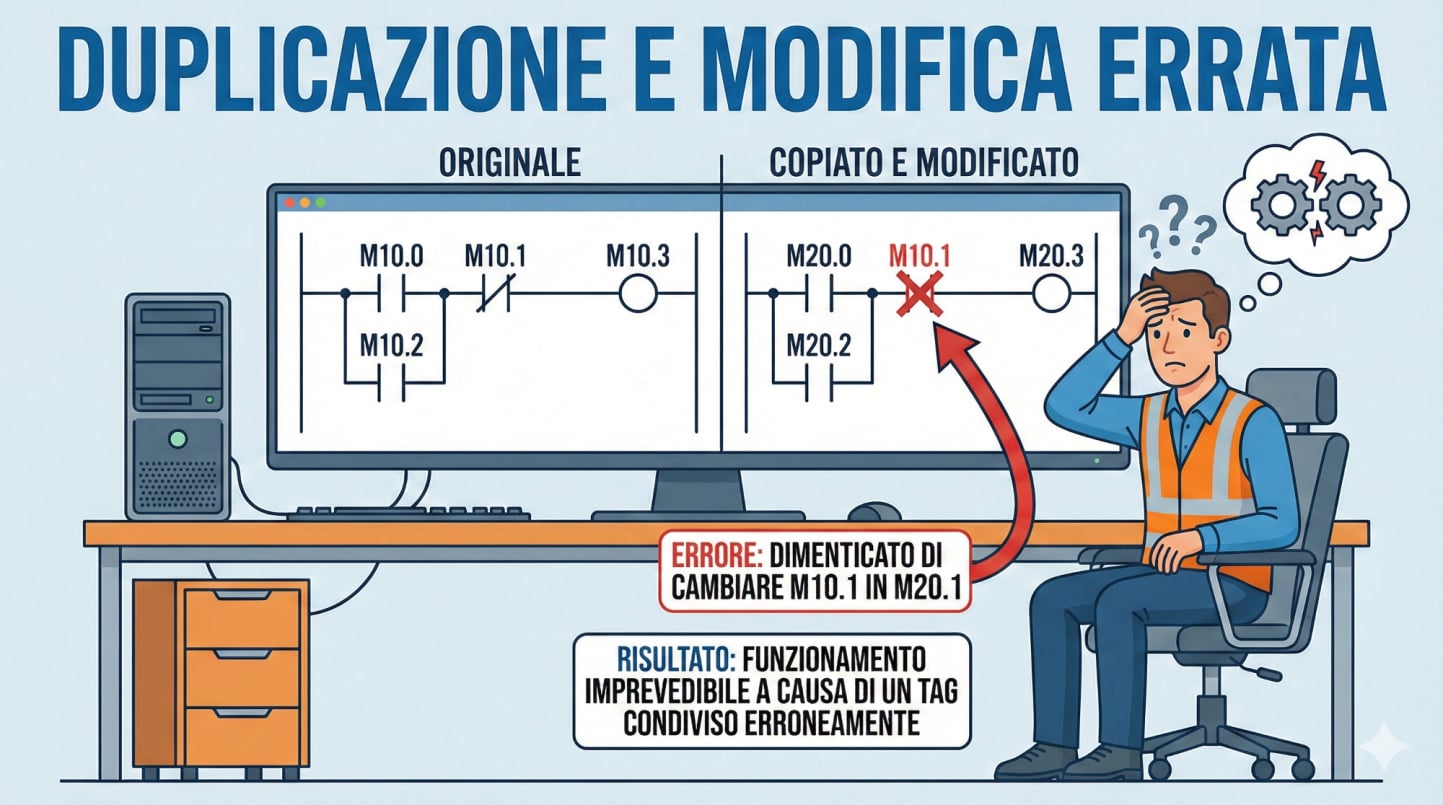
2.5. Errori di copia, incolla, e mancata modifica.
Questo errore viene commesso anche da programmatori esperti, e avviene quando duplichiamo parti di programma che saranno simili, ma ci dimentichiamo di cambiare tutto ciò che va cambiato nella nuova parte.
Oggi abbiamo a disposizione le funzioni di cerca e sostituisci, ma è sempre bene controllare tutta la nuova parte per verificare di non aver lasciato indietro nulla.